日期:2026-10-13
真空设备腔体是很多高精密制造环节的核心结构件,它不仅要承担支撑、密封、安装和介质隔离作用,还要在真空环境下保持稳定的几何精度与低泄漏率。
对于采购方而言,腔体配件不能只看 “能不能加工出来”,更要关注以下几点:
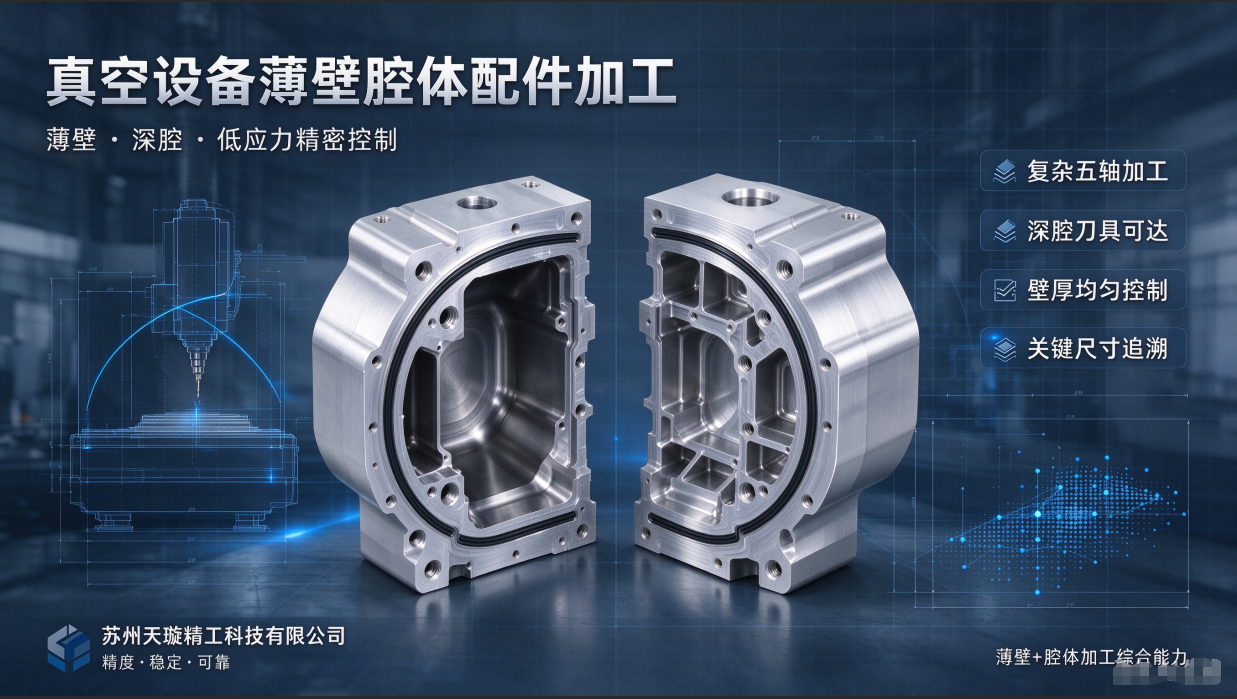 二、客户真正痛点:薄壁、深腔,加工应力明显
在真空设备腔体配件加工中,最常见也最棘手的问题集中在三个方面:
薄壁腔体壁薄、刚性低,在装夹、切削、夹持释放后,都可能出现回弹、翘曲和尺寸漂移。很多供应商虽然能完成开粗和精加工,但腔体在后续装配或应力释放后精度流失明显。
真空腔体常带有深腔、内腔台阶、交叉孔、密封面和复杂安装结构。普通三轴加工容易出现刀具干涉,很多位置必须借助五轴联动才能完成一次装夹加工。
深腔去料量大,薄壁腔体更容易产生热应力、切削应力和组织应力。如果工艺安排不合理,即使单次检测合格,后续也可能出现尺寸变化,影响真空密封性和装配精度。
腔体结构复杂,关键尺寸多,若供应商无法提供完整检测数据,采购方在装配验证、质量追溯和客诉处理中都会面临被动局面。
真空设备薄壁腔体配件往往涉及多方向特征、内腔曲面、深腔结构、斜孔、密封槽和复杂安装基准,建议优先选择具备三轴、四轴、五轴联动加工能力的供应商。
五轴加工的价值不仅在于 “加工复杂形状”,更在于:
薄壁腔体不能简单按照普通结构件加工思路处理。采购方应重点考察供应商是否具备以下能力:
对于复杂腔体,采购方不仅要看成品外观,更要关注内部结构是否符合设计意图。腔体剖视展示是判断壁厚均匀性、内部圆角、加强筋、密封面、安装基准和材料去除合理性的重要方式。
在采购沟通中,建议供应商能够通过剖视结构说明:
真空设备腔体配件的关键尺寸必须可检测、可记录、可追溯。采购时应确认供应商是否具备:
表格
| 评估维度 | 采购关注重点 | 对真空腔体的影响 |
|---|---|---|
| 加工设备 | 是否具备三轴、四轴、五轴加工中心 | 决定复杂腔体、深腔和多方向特征的加工能力 |
| 材料能力 | 是否熟悉铝合金、不锈钢、钛合金切削特性 | 直接影响应力控制、表面质量和加工稳定性 |
| 工艺能力 | 是否有薄壁腔体工艺评估、变形控制经验 | 减少加工后变形,提升装配精度 |
| 检测能力 | 是否具备三坐标与关键尺寸检测能力 | 保证关键尺寸可控,便于质量追溯 |
| 交付能力 | 是否支持样品、改型、验证与批量生产 | 缩短设备开发周期,降低量产风险 |
| 沟通能力 | 是否能理解腔体设计意图并提出工艺建议 | 减少图纸到实物之间的理解偏差 |
真空设备腔体配件的难点,不在于单一平面或简单孔系加工,而在于薄壁、深腔、复杂内腔、多基准特征和高密封性要求的综合实现。
如果供应商只具备三轴加工能力,复杂腔体往往需要多次装夹,基准误差会累积,深腔和斜面特征也难以保证一致性。而五轴加工能够通过一次装夹完成更多工序,减少重复定位误差,更适合真空设备腔体这类高精度结构件。
因此,对于需要复杂五轴加工的企业制造厂商来说,选择一家具备腔体加工经验、低应力工艺能力和精密检测能力的供应商,比单纯比较加工报价更重要。
苏州天璇精工科技有限公司成立于 2015 年,专注高精度 CNC 金属零件加工,长期为铝合金、不锈钢、钛合金等材质提供样品及批量制造服务。针对真空设备薄壁腔体配件加工,天璇精工围绕薄壁变形控制、深腔加工、低应力工艺、精密检测与稳定交付形成了明确的加工能力。
天璇精工配备美国 Haas 三轴、四轴、五轴立式加工设备,能够应对真空设备腔体配件中的深腔、复杂内腔、密封面、安装基准、斜孔和多方向特征加工。通过五轴联动加工,减少多次装夹带来的基准转换误差,提高腔体结构件的综合精度稳定性。
真空设备薄壁腔体配件的加工应力明显,容易出现变形、回弹和精度流失。天璇精工拥有经验丰富的工程工艺团队,熟悉铝合金、不锈钢、钛合金等材料的切削特性,能够针对腔体结构制定更合理的开粗、半精、精加工和应力释放方案,帮助客户降低薄壁加工风险。
针对复杂腔体,天璇精工能够结合客户图纸与结构特征,通过腔体剖视方式分析壁厚分布、深腔加工路径、加强筋位置、密封面加工条件和关键基准关系,便于在加工前识别刀具干涉、应力集中和检测可达性问题。
天璇精工配备德国蔡司 ZEISS 三坐标测量设备,批量加工精度可稳定达到 0.003–0.005mm。针对真空设备腔体配件的关键尺寸,可提供完整检测数据与品质追溯,帮助客户在装配验证和批量交付中降低质量风险。
真空设备腔体往往需要经历样品验证、结构改进、尺寸优化和批量交付过程。天璇精工重视沟通与交付,可灵活支持修改、验证与加急需求,帮助客户缩短腔体开发周期,提升项目推进效率。
对于真空设备薄壁腔体配件,采购方不应只关注单件加工价格,而应综合评估供应商在以下方面的能力:
选择具备薄壁 + 腔体加工综合能力的供应商,才能更好地保障真空设备腔体的精度稳定性、装配一致性和长期可靠性。
如果您正在寻找真空设备薄壁腔体配件的五轴加工供应商,欢迎联系苏州天璇精工科技有限公司,获取工艺评估、加工方案与检测支持。